


|
Tento eshop používá k poskytování služeb, personalizaci reklam a analýze návštěvnosti soubory cookie. Více informací |
Přijmout všechny cookies Personalizovat |
| Přijmout zvolené cookies |

Nové produkty
krab.=52ks/1,7kg
Použití
Elektroda poskytující svarový kov s nejvyšší odolností proti praskavosti, vhodná pro svařování obtížně svařitelných materiálů (13% Mn oceli, kalitelné oceli). Může být použita jako mezivrstva před navařováním. Možná náhrada za původní typ E-B 415. Interpass teplota: < 150°C. Zapojení na + pól, DC+.
Norma: ASME SFA/AWS A 5.4
Obdobné normy: ČSN EN 1600
Průměr 3,2 mm
Označení dle zahraničních norem SFA/AWS A 5.4: ~ E 307-15; EN 1600: E 18 8 Mn B 42
Délka 350 mm
Obal bazický
Použití
Elektroda poskytující svarový kov s nejvyšší odolností proti praskavosti, vhodná pro svařování obtížně svařitelných materiálů (13% Mn oceli, kalitelné oceli). Může být použita jako mezivrstva před navařováním. Možná náhrada za původní typ E-B 415. Interpass teplota: < 150°C.
Teplota sušení 200°C/2h
Svařovací proud stejnosměrný proud, zapojení na + pól, DC+
Polohy svařování
vodorovná shora (tupý, koutový), vodorovně svislá (koutový), vodorovná na svislé stěně (tupý), svislá nahoru (tupý, koutový), nad hlavou (tupý), vodorovná nad hlavou (koutový)
Typické chemické složení čistého svarového kovu - C 0,10 %
Typické chemické složení čistého svarového kovu - Si 0,5 %
Typické chemické složení čistého svarového kovu - Mn 6,0 %
Typické chemické složení čistého svarového kovu - Cr 18,5 %
Typické chemické složení čistého svarového kovu - Ni 8,5 %
Podmínky EN
Stav TZ 0
Pevnost v tahu Rm 605 MPa
Smluvní mez kluzu v tahu Rp0,2 470 MPa
Tažnost A5 35 %
Nárazová práce při zkoušce rázem na tyči s "V" vrubem (při teplotě +20°C) KV 85 J
Proud 70 – 100 A
Napětí 24 V
Výtěžnost 100 %
Doba hoření 71 s
Podíl svarového kovu 0,60 %
(ks/kg svarového kovu) 51 ks/kg svarového kovu
Výkon navaření 1,10 kg/h
Označení výrobce 67453230T0A
krab.=30ks/2,2kgPoužití Nízkovodíková elektroda pro svařování vysoce pevných ocelí pro...
karton=12,9kgElektroda s univerzálním použitím pro svařování značně namáhaných součástí potrubí...
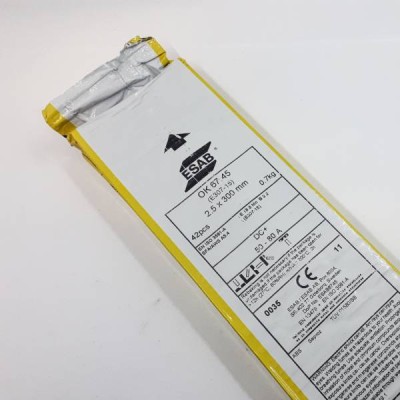
krab.=42ks/0,7kgPoužití Elektroda poskytující svarový kov s nejvyšší odolností proti praskavosti,...
krab.=50ks/1,7kgPoužití Elektroda s nízkonavlhavým bazickým obalem, určená pro svařování...
krab.=171ks/4,3kgNejrozšířenější OK bazická elektroda pro svařování nelegovaných a...
krab.=44ks/2,1kgPoužití Nízkovodíková elektroda pro svařování vysoce pevných ocelí pro...
karton=12,9kgElektroda pro svařování namáhaných konstrukcí, tlakových nádob, potrubí a kotlů z...
krab.=35ks/0,8kgPoužití Bazická, Cr a Mo legovaná elektroda pro svařování vysokopevných a...
krab.=52ks/1,7kg
Použití
Elektroda poskytující svarový kov s nejvyšší odolností proti praskavosti, vhodná pro svařování obtížně svařitelných materiálů (13% Mn oceli, kalitelné oceli). Může být použita jako mezivrstva před navařováním. Možná náhrada za původní typ E-B 415. Interpass teplota: < 150°C. Zapojení na + pól, DC+.